

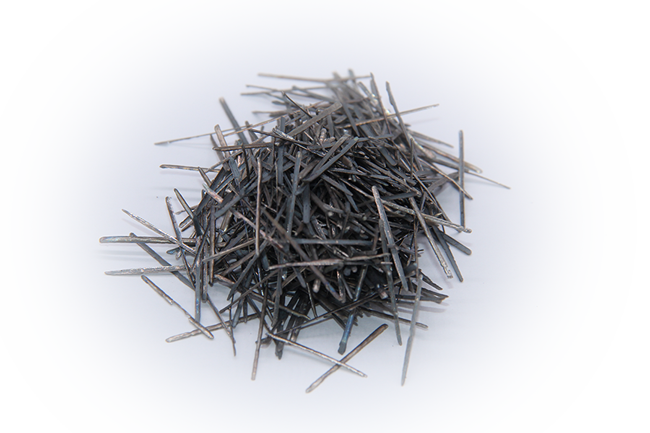
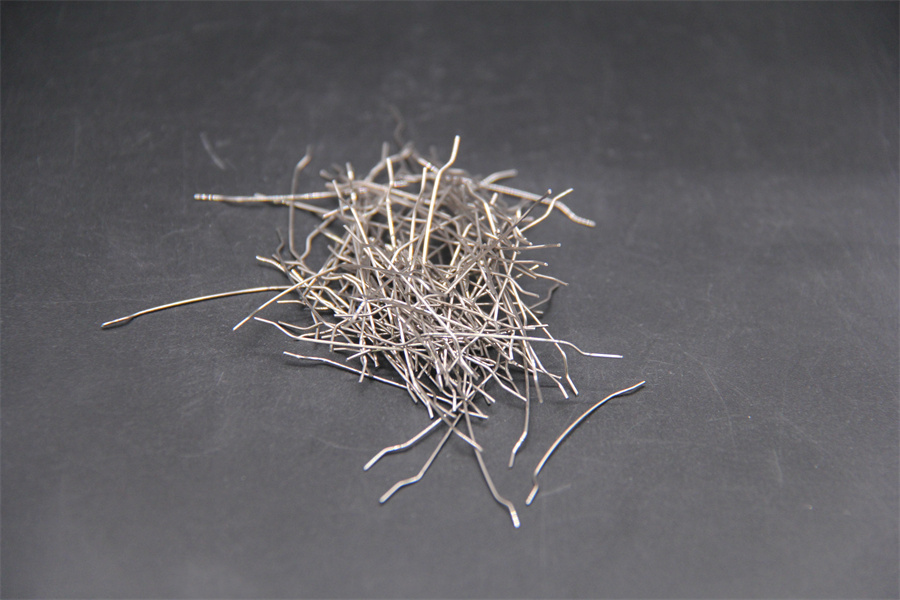
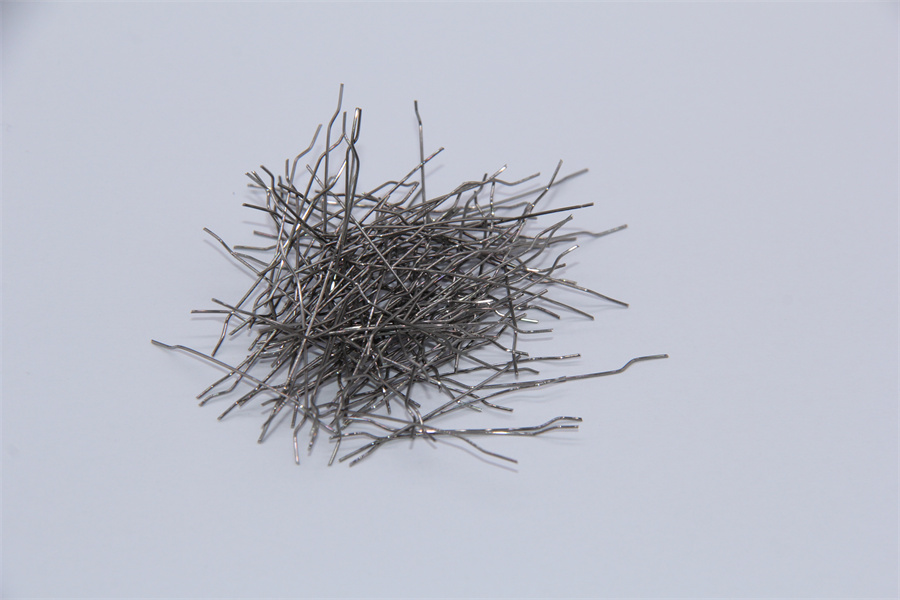
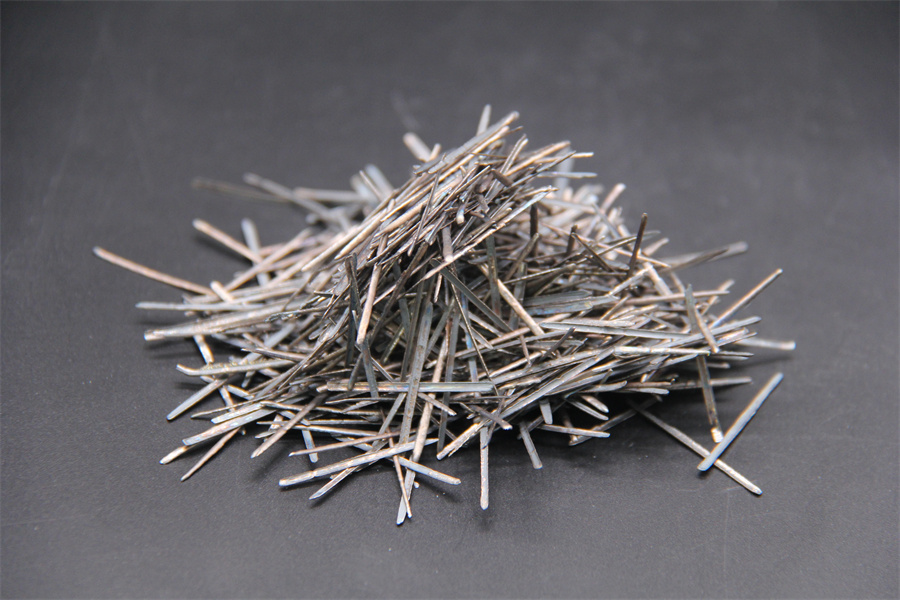
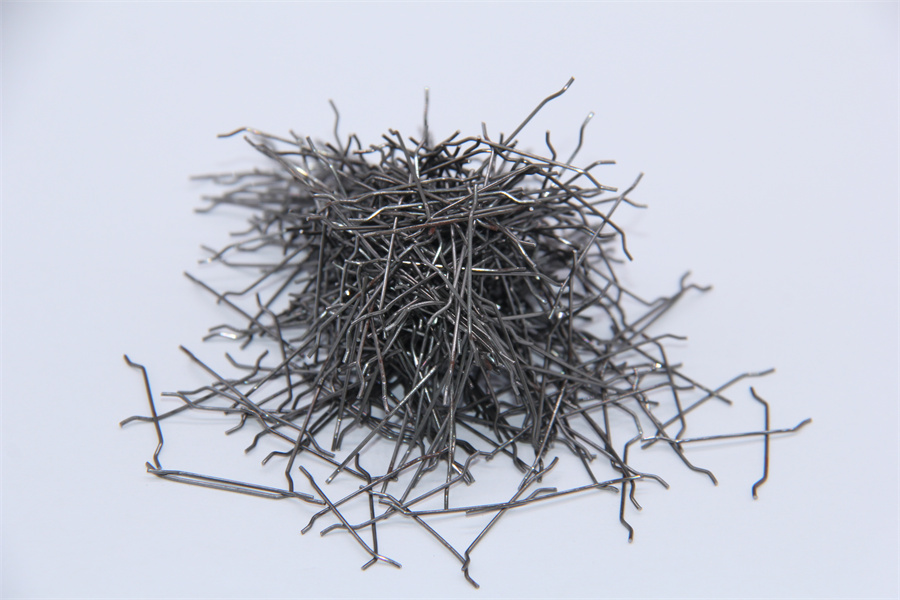
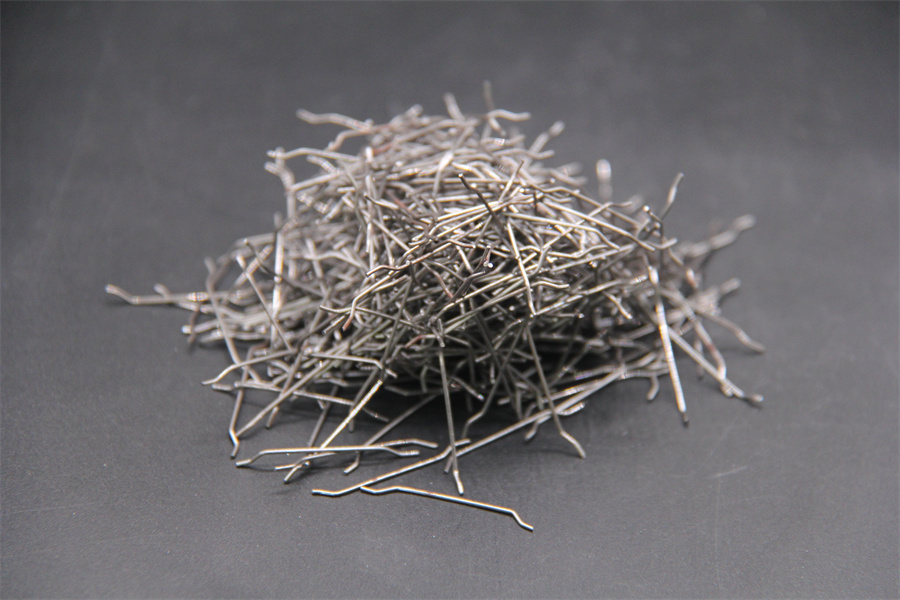
મેલ્ટ ડ્રોન હીટ રેઝિસ્ટન્ટ સ્ટેનલેસ સ્ટીલ ફાઇબર
- ઓગળેલા-કાઢેલા સ્ટીલ ફાઇબર
- સ્ટીલ ફાઇબર
- સ્ટેનલેસ સ્ટીલ ફાઇબર
ટૂંકું વર્ણન
રાસાયણિક રચના
| કોડ | રાસાયણિક સામગ્રી % | |||||
| C | P | Mn | Si | Cr | Ni | |
| ૩૩૦ | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | ૧૭-૨૦ | ૩૪-૩૭ |
| ૩૧૦ | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | ૨૪-૨૬ | ૧૯-૨૨ |
| ૩૦૪ | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | ૧૮-૨૦ | ૮-૧૧ |
| ૪૪૬ | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | ૨૩-૨૭ | |
| ૪૩૦ | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | ૧૬-૧૮ | |
ભૌતિક, યાંત્રિક, ગરમ-કાટ લાગતા ગુણધર્મો
| કામગીરી (એલોય) | ૩૧૦ | ૩૦૪ | ૪૩૦ | ૪૪૬ |
| ગલન બિંદુ શ્રેણી ℃ | ૧૪૦૦-૧૪૫૦ | ૧૪૦૦-૧૪૨૫ | ૧૪૨૫-૧૫૧૦ | ૧૪૨૫-૧૫૧૦ |
| 870℃ પર સ્થિતિસ્થાપક મોડ્યુલસ | ૧૨.૪ | ૧૨.૪ | ૮.૨૭ | ૯.૬૫ |
| 870℃ પર તાણ શક્તિ | ૧૫૨ | ૧૨૪ | ૪૬.૯ | ૫૨.૭ |
| 870℃ પર એક્સપેન્સાઇલ મોડ્યુલસ | ૧૮.૫૮ | ૨૦.૧૫ | ૧૩.૬૮ | ૧૩.૧૪ |
| 500℃ w/mk પર વાહકતા | ૧૮.૭ | ૨૧.૫ | ૨૪.૪ | ૨૪.૪ |
| સામાન્ય તાપમાન g/cm3 પર ગુરુત્વાકર્ષણ | 8 | 8 | ૭.૮ | ૭.૫ |
| ૧૦૦૦ કલાકના ચક્રીય ઓક્સિડેશન પછી વજન ઘટાડવું % | 13 | ૭૦(૧૦૦ કલાક) | ૭૦(૧૦૦ કલાક) | 4 |
| હવાનું તીવ્ર ચક્ર, ઓક્સિડેશન તાપમાન ℃ | ૧૦૩૫ | ૮૭૦ | ૮૭૦ | ૧૧૭૫ |
| ૧૧૫૦ | ૯૨૫ | ૮૧૫ | ૧૦૯૫ | |
| કાટ દર H2S મિલ/વર્ષમાં | ૧૦૦ | ૨૦૦ | ૨૦૦ | ૧૦૦ |
| SO2 માં મહત્તમ ભલામણ કરેલ તાપમાન | ૧૦૫૦ | ૮૦૦ | ૮૦૦ | ૧૦૨૫ |
| કુદરતી ગેસમાં 815℃ મિલ/વર્ષ પર કાટ લાગવાનો ગુણોત્તર | 3 | 12 | 4 | |
| કોલસા ગેસમાં 982℃ મિલ/વર્ષ પર કાટ લાગવાનો ગુણોત્તર | 25 | ૨૨૫ | ૨૩૬ | 14 |
| નિર્જળ એમોનિયામાં નાઇટ્રિડેશન દર 525 ℃ મિલી/વર્ષ | 55 | 80 | <304#>446# | ૧૭૫ |
| CH2 માં 454 ℃ મિલ/વર્ષ પર કાટ લાગવાનો ગુણોત્તર | ૨.૩ | 48 | ૨૧.૯ | ૮.૭ |
| ૯૮૨℃, ૨૫ કલાક, ૪૦ ચક્ર % પર એલોયમાં કાર્બન વધારો | ૦.૦૨ | ૧.૪ | ૧.૦૩ | ૦.૦૭ |
| કોડ | ||||||
| C | P | Mn | Si | Cr | Ni | |
| ૩૩૦ | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | ૧૭-૨૦ | ૩૪-૩૭ |
| ૩૧૦ | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | ૨૪-૨૬ | ૧૯-૨૨ |
| ૩૦૪ | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | ૧૮-૨૦ | ૮-૧૧ |
| ૪૪૬ | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | ૨૩-૨૭ | |
| ૪૩૦ | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | ૧૬-૧૮ |
કાચો માલ અને ઉત્પાદન પ્રક્રિયા
કાચો માલ સ્ટેનલેસ સ્ટીલના ઇંગોટ્સ છે, જેમાં ઇલેક્ટ્રિક સ્ટવનો ઉપયોગ થાય છે જે સ્ટેનલેસ સ્ટીલના ઇંગોટ્સ પીગળીને 1500 ~ 1600 ℃ સ્ટીલ પ્રવાહી બને છે, અને પછી ગ્રુવ્ડ હાઇ સ્પીડ ફરતા મેલ્ટ-એક્સટ્રેક્ટિંગ સ્ટીલ વ્હીલ સાથે જે વાયર ઉત્પન્ન કરે છે જે અમારા ગ્રાહકોની ચોક્કસ જરૂરિયાતોને પૂર્ણ કરે છે. જ્યારે વ્હીલ સ્ટીલ પ્રવાહી સપાટી પર પીગળે છે, ત્યારે પ્રવાહી સ્ટીલ અત્યંત ઊંચી ઝડપે કેન્દ્રત્યાગી બળ સાથે સ્લોટ દ્વારા ફૂંકાય છે અને ઠંડક બનાવે છે. પાણી સાથે વ્હીલ્સ પીગળવાથી ઠંડકની ગતિ જળવાઈ રહે છે. આ ઉત્પાદન પદ્ધતિ વિવિધ સામગ્રી અને કદના સ્ટીલ ફાઇબર ઉત્પન્ન કરવામાં વધુ અનુકૂળ અને કાર્યક્ષમ છે.
અરજીઓ
આકારહીન પ્રત્યાવર્તન સામગ્રી (કાસ્ટેબલ, પ્લાસ્ટિક સામગ્રી અને કોમ્પેક્ટેડ સામગ્રી) માં ગરમી-પ્રતિરોધક સ્ટેનલેસ સ્ટીલ તંતુઓ ઉમેરવાથી પ્રત્યાવર્તન સામગ્રીના આંતરિક તાણ વિતરણમાં ફેરફાર થશે, તિરાડોના પ્રસારને અટકાવવામાં આવશે, પ્રત્યાવર્તન સામગ્રીના બરડ ફ્રેક્ચર મિકેનિઝમને ડક્ટાઇલ ફ્રેક્ચરમાં રૂપાંતરિત કરવામાં આવશે અને પ્રત્યાવર્તન સામગ્રીના પ્રદર્શનમાં નોંધપાત્ર સુધારો થશે.
એપ્લિકેશન વિસ્તારો: હીટિંગ ફર્નેસ ટોપ, ફર્નેસ હેડ, ફર્નેસ ડોર, બર્નર ઈંટ, ટેપિંગ ગ્રુવ બોટમ, વલયાકાર ફર્નેસ ફાયર વોલ, સોકિંગ ફર્નેસ કવર, રેતી સીલ, ઇન્ટરમીડિયેટ લેડલ કવર, ઇલેક્ટ્રિક ફર્નેસ ત્રિકોણ વિસ્તાર, હોટ મેટલ લેડલ લાઇનિંગ, બાહ્ય રિફાઇનિંગ માટે સ્પ્રે ગન, હોટ મેટલ ટ્રેન્ચ કવર, સ્લેગ બેરિયર, બ્લાસ્ટ ફર્નેસમાં વિવિધ રિફ્રેક્ટરી મટિરિયલ લાઇનિંગ, કોકિંગ ફર્નેસ ડોર, વગેરે.
સુવિધાઓ
ટૂંકા પ્રક્રિયા પ્રવાહ અને સારી એલોય અસર;
(2) ઝડપી શમન પ્રક્રિયા સ્ટીલ ફાઇબરને માઇક્રોક્રિસ્ટલાઇન માળખું અને ઉચ્ચ શક્તિ અને કઠિનતા આપે છે;
(૩) ફાઇબરનો ક્રોસ સેક્શન અનિયમિત અર્ધચંદ્રાકાર આકારનો છે, સપાટી કુદરતી રીતે ખરબચડી છે, અને પ્રત્યાવર્તન મેટ્રિક્સ સાથે મજબૂત સંલગ્નતા ધરાવે છે;
(૪) તેમાં ઉચ્ચ તાપમાનની સારી શક્તિ અને ઉચ્ચ તાપમાનના કાટ પ્રતિકાર છે.
-
સેમી-ફ્રાયેબલ ફ્યુઝ્ડ એલ્યુમિના તેના પર વ્યાપકપણે કામ કરી રહી છે...
-
ફ્યુઝ્ડ સિલિકા ઉત્તમ થર્મલ અને કેમિકલ પ્રો...
-
પ્રતિક્રિયાશીલ એલ્યુમિનામાં ઉચ્ચ શુદ્ધતા, સારા કણો...
-
સારી વોલ્યુમ સ્થિરતા અને થર્મલ શોક પ્રતિકાર...
-
લૂઝ-ફિલ રિફ્રેક્ટરીઝ એલ્યુમિના બબલનો ઉપયોગ થાય છે ...
-

ફ્યુઝ્ડ એલ્યુમિના ઝિર્કોનિયા, Az-25, Az-40